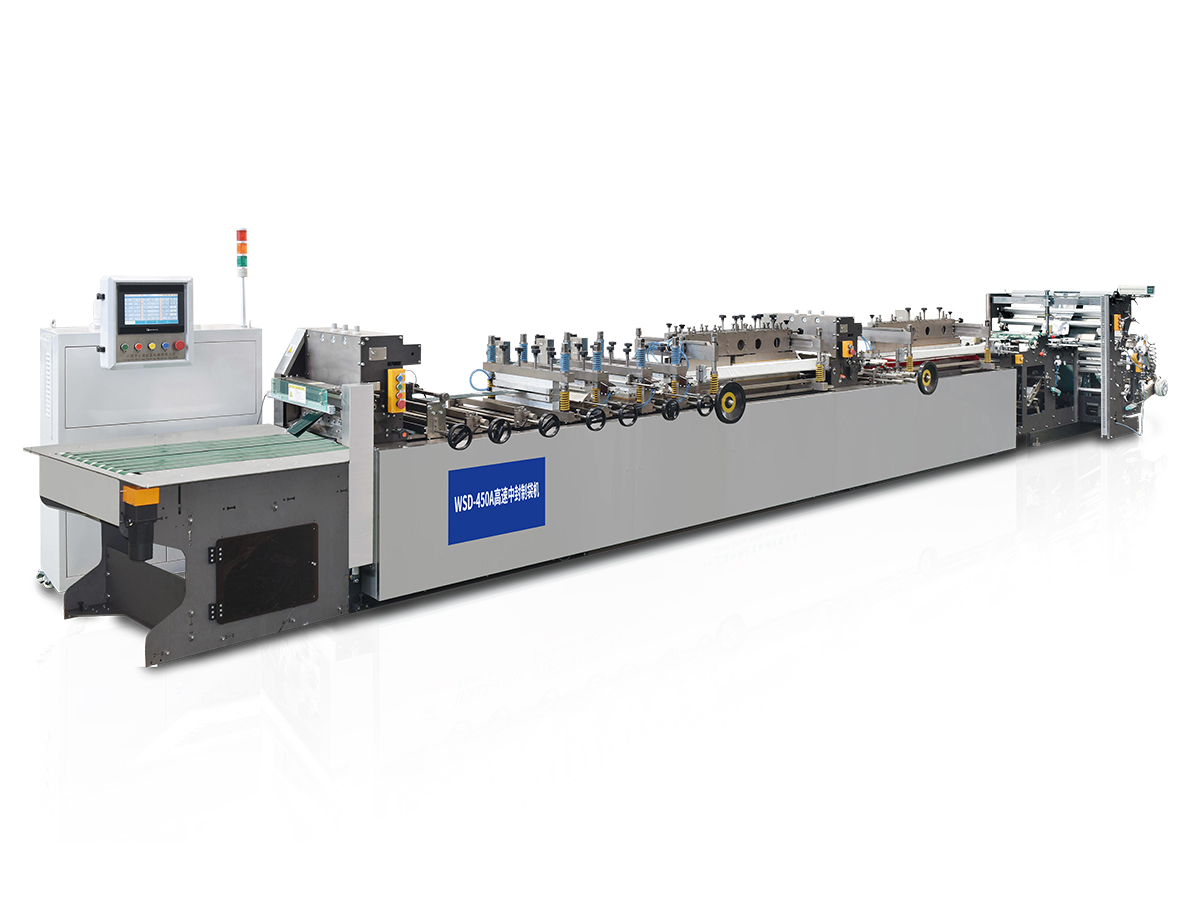
Flexibla livsmedelsförpackningars barriärprestanda tillskrivs vanligtvis materialvalet. EVOH, PVDC, aluminiumfolie och metalliserade filmer dominerar tekniska diskussioner. Ändå kan två omvandlare köra samma barriärfilmstruktur på olika maskiner och uppnå dramatiskt olika resultat för syreöverföringshastighet och vattenångöverföringshastighet. Materialet ger potentialen. Utrustningen avgör hur mycket av den potentialen som faktiskt levereras.
Det här gapet mellan specifikation och verklighet är var optimering av livsmedelsförpackningsutrustning blir en barriärprestationsstrategi. Processavvikelser kan skada barriärskikten, skapa ojämnheter i beläggningen och introducera lamineringsgränssnittsdefekter. Inget av dessa problem visas på ett resindatablad. Alla förkortar hållbarheten.
Nyckelinsikt: Skräp och partiklar från substratytan kan skapa håldefekter. Vid dessa punkter kan barriärskiktet saknas helt och gasbarriärens prestanda sjunker kraftigt även när filmspecifikationen ser korrekt ut på papper.
Samsträngsprutningsmunstycket är det första stället där barriärprestandan antingen skyddas eller äventyras. Precisionen för kontroll av skiktfördelningen avgör om ett EVOH- eller PA-barriärskikt bildar en kontinuerlig, defektfri barriär. Om formkanalerna fördelar smältan ojämnt, utvecklar barriärskiktet tunna fläckar. Dessa tunna fläckar blir preferentiella vägar för syre och fukt.
Skruvdesign måste också matcha bearbetningsfönstret för olika barriärhartser. PA, EVOH och PVdC har vardera smala termiska stabilitetsintervall. Överdriven skjuvupphettning eller dålig blandning kan försämra barriärhartset eller orsaka tjockleksfluktuationer. En dedikerad skruvdesign som hanterar allt från råvaruhartser till specialhartser utan ersättning ger omvandlare en praktisk fördel: färre bytesrisker och mer konsekvent barriärskiktkvalitet.
Likhet i lamineringsbeläggningen utan lösningsmedel påverkar direkt bindningsstyrkan mellan skikten. Ett dåligt bundet gränssnitt blir en kanal för fukt och syre. Till och med mikroskopiska obundna områden kan tillåta gasmigrering längs gränsytan, och helt kringgå barriärskiktet.
Omvänd gravyrbeläggning har visat sig ge exceptionellt enhetliga beläggningar utan nålhål, vilket är avgörande för barriärapplikationer. Skillnaden mellan en enhetlig beläggning och en med mindre defekter är inte kosmetisk. Den är funktionell. Barriärbeläggningsdefekter som hål och sprickor, även när de upptar en mycket liten areaprocent, kan avsevärt minska den totala barriärprestandan.
Värmeförseglingstemperatur, tryck och tidsavvikelser kan ge ofullständiga tätningar. En förpackning med utmärkt barriärfilm kan fortfarande gå sönder om förseglingen inte är lufttät. För förpackningar som innehåller feta eller fuktiga livsmedel är förseglingsföroreningar och inkonsekvenser i tätningen särskilt skadliga.
Värmeförseglingskontrollsystem med hög precision är viktigast när produkten är aggressiv eller när förpackningslinjen går i hög hastighet. En tätning som ser acceptabel ut visuellt kan fortfarande läcka på mikroskopisk nivå.
Följande tabell kopplar vanliga maskinparametrar till deras barriärprestandapåverkansvägar och typiska problem. Varje rad innehåller också en kortfattad utrustningsorienterad lösningsriktning.
| Utrustningsparameter | Inverkansväg på barriärprestanda | Typiskt problem | Riktning för utrustning lösning |
|---|---|---|---|
| Extruderingstemperatur | För högt orsakar nedbrytning av barriärharts; för lågt orsakar dålig plasticering | EVOH har ett smalt termiskt stabilitetsfönster | Exakt flerzonstemperaturkontroll med hartsspecifika profiler |
| Precisionsfördelning av formskikt | Påverkar direkt barriärskiktets tjocklekslikformighet | Lokala tunna fläckar blir genomträngningssvaga punkter | Högprecisionsjustering av munstycksgapet och kontroll av skiktförhållandet |
| Laminering tension control | Spänningsfluktuationer orsakar mikrosprickor i barriärskiktet | Särskilt skadligt för metalliserade och belagda filmer | Sluten spänningskontroll med dansare eller lastcellsåterkoppling |
| Beläggning weight uniformity | Beläggning thickness deviation causes barrier performance fluctuation | Huvudkällan till pinhole-defekter | Omvänd gravyr eller optimerad beläggningshuvuddesign |
| Värmeförseglingsparameterprecision | Tätningens integritet avgör det slutliga barriärresultatet | Läckfrekvens direkt kopplad till hållbarhet | Hög noggrann temperatur, tryck och uppehållstid kontroll |
Dessa parametrar fungerar inte isolerat. Ett tunt barriärskikt från dålig spridning kan skadas ytterligare av spänningsspikar under laminering. Ett nålhål i en beläggning kan maskeras av en bra tätning under inledande tester men misslyckas efter lagring. Utrustningsoptimering innebär att kontrollera hela kedjan, inte bara en station.
Barriärprestanda bör inte vänta på färdig produkttestning. Inline tjocklek och beläggningsvikt inspektionssystem kan övervaka barriärskiktets enhetlighet i realtid. Transparensinspektion kan identifiera beläggningsdefekter som hål och sprickor. När dessa system är integrerade med sluten kretsstyrning kan maskinen justera parametrar innan en sats av icke-överensstämmande material produceras.
Konsekvens av barriärprestanda är viktigare än ett enda högsta värde. Ett recepthanteringssystem som gör att vanliga processparametrar kan återkallas med en knapptryckning, minskar parameterdriften under växlingar. Detta säkerställer batch-to-batch barriärstabilitet, vilket är särskilt viktigt för omvandlare som kör flera korta beställningar på samma linje.
Hållbara barriärlösningar som biobaserade beläggningar och vattenbaserade beläggningar ställer nya krav på utrustning. Optimering av torksystem är avgörande för enhetlig vattenbaserad beläggning. Skonsam strålningstvärbindningsteknik kan förbättra filmens styrka utan att skada EVOH-barriärskiktet. Utrustning som kan anpassa sig till dessa nya material utan att offra barriärens integritet ger omvandlare en framåtkompatibel produktionsplattform.
När en förpackning inte klarar syre- eller fuktbarriärtester är orsaken inte alltid filmspecifikationen. Följande diagnostiska checklista hjälper till att spåra problemet tillbaka till utrustning och processhistorik.
Detta diagnostiska tillvägagångssätt speglar en djupare förståelse av sambandet mellan utrustning och barriär. Den bygger också teknisk auktoritet genom att visa att barriärprestanda är en systemutgång, inte enbart en materiell egenskap.
Viktiga utrustningsfaktorer inkluderar strängsprutningstemperaturkontroll, precision i formskiktsfördelning, lamineringsspänningsstabilitet, beläggningsviktslikformighet och värmeförseglingsparameternoggrannhet. Varje faktor kan antingen skydda eller försämra barriärskiktet under produktionen.
EVOH har ett smalt termiskt stabilitetsfönster. För hög temperatur orsakar nedbrytning, vilket minskar barriärfunktionen. För låg temperatur orsakar dålig plasticering, vilket leder till ojämn skikttjocklek och potentiella spärrgap.
Filmen kan vara korrekt, men utrustningens processavvikelser kan skada barriärskiktet. Vanliga orsaker är fel i formfördelningen, spänningsinducerade mikrosprickor, beläggning av nålhål och ofullständig värmeförsegling. Granskning av processparameterhistorik är det första diagnostiska steget.
Ja. Inline tjocklek och beläggningsinspektion kan upptäcka enhetlighetsproblem och pinholes i realtid. Closed-loop-kontroll justerar sedan parametrarna innan stora volymer av icke-överensstämmande material produceras.
Recepthantering minskar parameteravvikelse under växlingar. När samma barriärstruktur körs flera gånger ger konsekventa maskininställningar konsekvent barriärprestanda, vilket är avgörande för förutsägbarheten i hållbarheten.
Flexibel barriärprestanda för livsmedelsförpackningar är ett systemtekniskt resultat. Material ger potentialen. Utrustningen avgör hur mycket av den potentialen som realiseras. Vid val av utrustning bör omvandlare utvärdera barriärskiktets skyddsförmåga, processparameterkontrollprecision och batch-till-batch-stabilitet.
Den praktiska frågan är enkel: hjälper eller hindrar din utrustning din barriärprestanda? Svaret ligger ofta i detaljerna om temperaturkontroll, formprecision, spänningsstabilitet, beläggningslikformighet och tätningsnoggrannhet.

Kontakta oss
Rekommenderade produkter
Går ihop händer med Huitong
Anpassa din flexibla lösning för förpackningsutrustning
Fråga nu
Produkter
kontakta oss

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: 429 Xizhang Road, Gushan Town, Jiangyin City, Jiangsu-provinsen, Kina