De flesta nedslående flexibla förpackningsprojekt misslyckas inte eftersom utrustningen är dålig. De misslyckas eftersom maskinerna valdes innan någon definierade filmer, påsformat och kvalitetsmål som anläggningen skulle köra varje dag. En linje som ser imponerande ut i en broschyr kan fortfarande generera tungt skrot när den möter en tunn metalliserad film eller ett biologiskt nedbrytbart substrat som beter sig annorlunda under spänning.
Inköpsteam jämför ofta maskiner efter rubrikhastighet och inköpspris. Erfarna fabrikschefer tittar på en annan uppsättning siffror: hur mycket användbar film som lämnar linjen per skift, hur lång tid ett färgbyte tar och hur många operatörer som behövs för att hålla processen stabil. Områdena nedan ses ofta när köpare granskar förslag från flera leverantörer.
millimeter, typiskt banbreddsområde
meter per minut, typisk löphastighet
timmar, typisk färgbytestid
En linje klassad för hög hastighet är bara värdefull om den kan hålla registrering, spänning och beläggningsvikt vid den hastigheten på filmen du faktiskt kör.
Innan du läser resten av den här guiden hjälper det att definiera vad du köper. A flexibel förpackningsmaskin är inte en utrustning utan en uppsättning bearbetningsenheter som förbereder, dekorerar, binder och omvandlar tunna flexibla banor till färdiga påsar eller rullar. Att förstå hur dessa enheter ansluter är det första steget mot ett sunt köpbeslut.
En hel rad flyttar en väv av film genom en sekvens av stationer. Varje station ändrar en egenskap hos materialet, och varje överlämning mellan stationer är en punkt där avfall kan skapas. Diagrammet nedan visar en gemensam integrerad layout för tryckta och laminerade påsar.
Spänningskontroll går genom varje station. Av- och återlindningssektioner håller banan under kontrollerad dragning, medan dansrullar och lastceller håller spänningen inom ett smalt band. Många kvalitetsproblem som dyker upp senare, såsom rynkor, felregistrering och kantböjning, börjar med spänningsdrift i början av processen.
Linjer kan byggas som fristående enheter eller som integrerade system. Fristående enheter ger en anläggning flexibiliteten att köpa stegvis, men varje överföring mellan maskiner lägger till hanteringstid, operatörsinblandning och en chans för filmskador. Integrerade linjer kostar mer i förväg och kräver noggrannare golvplanering, men de levererar vanligtvis mer konsekventa resultat när de väl är inställda.
Den typiska rollen för varje huvudstation kan sammanfattas enligt följande.
Varje maskintyp löser olika produktionsproblem. Underavsnitten nedan förklarar huvudkategorierna och de kontroller som är viktigast när man jämför leverantörserbjudanden.
A rotogravyr tryckmaskin överför bläck från graverade celler på en cylinder till filmytan. Djupet och volymen av varje cell styr hur mycket bläck som avsätts, vilket tillåter fin tonal gradering och täta solida färger. För långa serier av förpackningar med fotografiska bilder förblir denna metod ett standardval eftersom cylindrarna kan återanvändas över många jobb med samma upprepningslängd.
De främsta fördelarna är stabil färgåtergivning över stora volymer, bra prestanda på ett brett spektrum av substrat och höga linjehastigheter när cylindrarna är graverade och bläcksystemet är balanserat. Avvägningen är kostnaden för cylinderpreparering, vilket gör mycket korta körningar mindre ekonomiskt om inte designen återanvänds med tiden.
A beläggningsmaskin applicerar ett tunt funktionellt lager på filmytan. Typiska beläggningar inkluderar värmeförseglingsskikt, anti-repskikt, antistatiska skikt och barriärbeläggningar som förbättrar motståndet mot syre eller fukt. Beläggningshuvuden såsom gravyr, omvänd vals och slitsformssystem levererar var och en olika precisionsnivå och passar olika viskositetsintervall.
Beläggningsvikt är den variabel som förtjänar mest uppmärksamhet. För lite beläggning minskar barriär- eller tätningshållfastheten, medan för mycket ökar materialkostnaden, saktar ner torkning och kan orsaka blockering när rullar lagras. Fråga leverantörer hur deras system mäter och kontrollerar beläggningsvikten under produktionen, inte bara under uppstartsförsök.
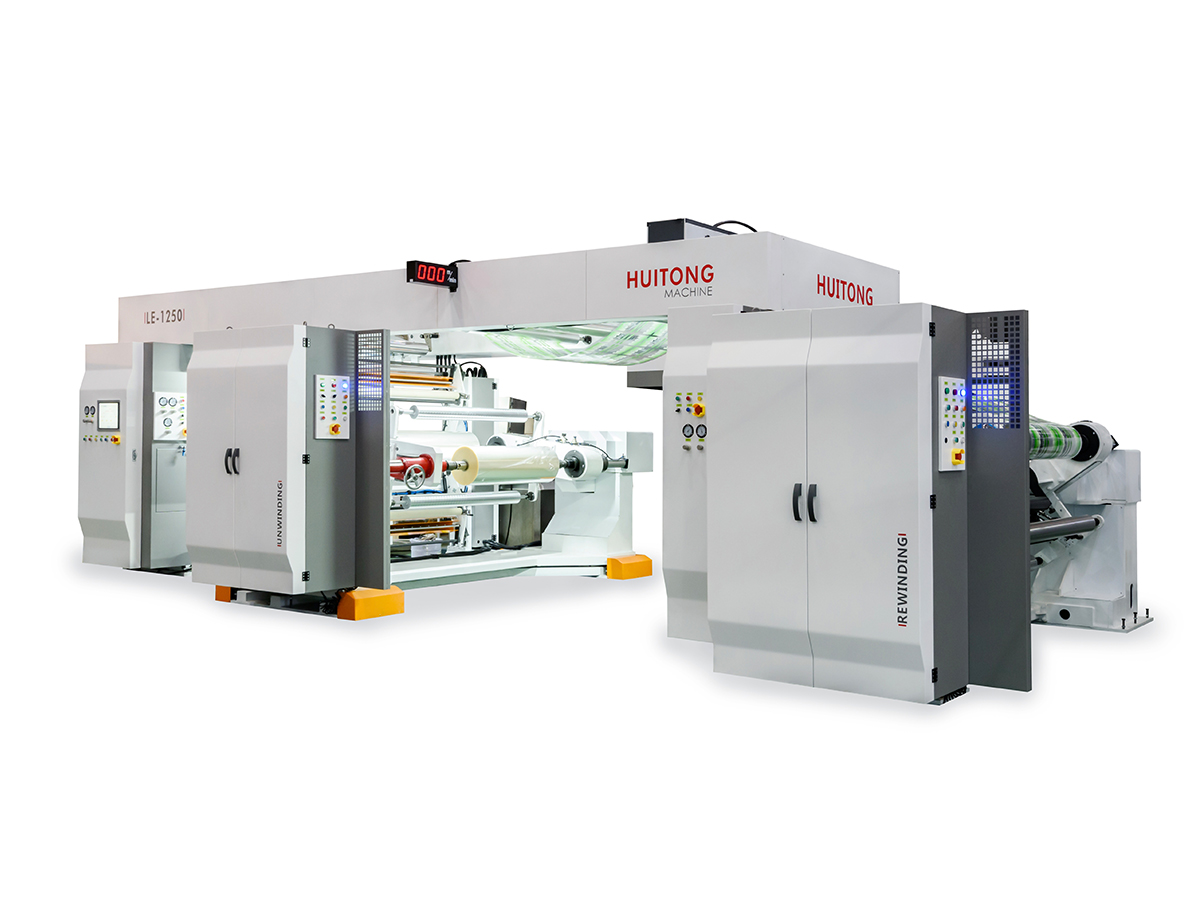
En lamineringsmaskin binder samman två eller flera filmer med ett limskikt. Traditionell torrlaminering använder lösningsmedelsbaserade lim som avdunstar i en torktunnel innan laminatet lindas om. Lösningsmedelsfri laminering applicerar ett tvåkomponentslim utan lösningsmedelsbärare, vilket minskar utsläppen och eliminerar kvarvarande lösningsmedel som kan orsaka luktproblem i känsliga livsmedelsförpackningar.
För förpackningar av livsmedel och spädbarnsnäring är lösningsmedelsfria system alltmer att föredra eftersom de minskar risken för kvarvarande lösningsmedel och minskar energin som behövs för torkning. Torra system fungerar fortfarande bra för många icke-livsmedelsprodukter och drar nytta av en mogen leverantörskedja för lim. Det bättre valet beror på produkten, de regulatoriska kraven på din marknad och de limalternativ som finns tillgängliga för din anläggning.
När tryckning och laminering är klar, skärs huvudrullen till de bredder som krävs av nedströms påsformning. Slitskvaliteten påverkar kantens rakhet, och kantdefekter kan fortplanta sig till påsförslutningar senare. Återlindning skapar sedan stabila rullar med konsekvent spänning, vilket har stor betydelse för påsmaskiner som kör med hög hastighet.
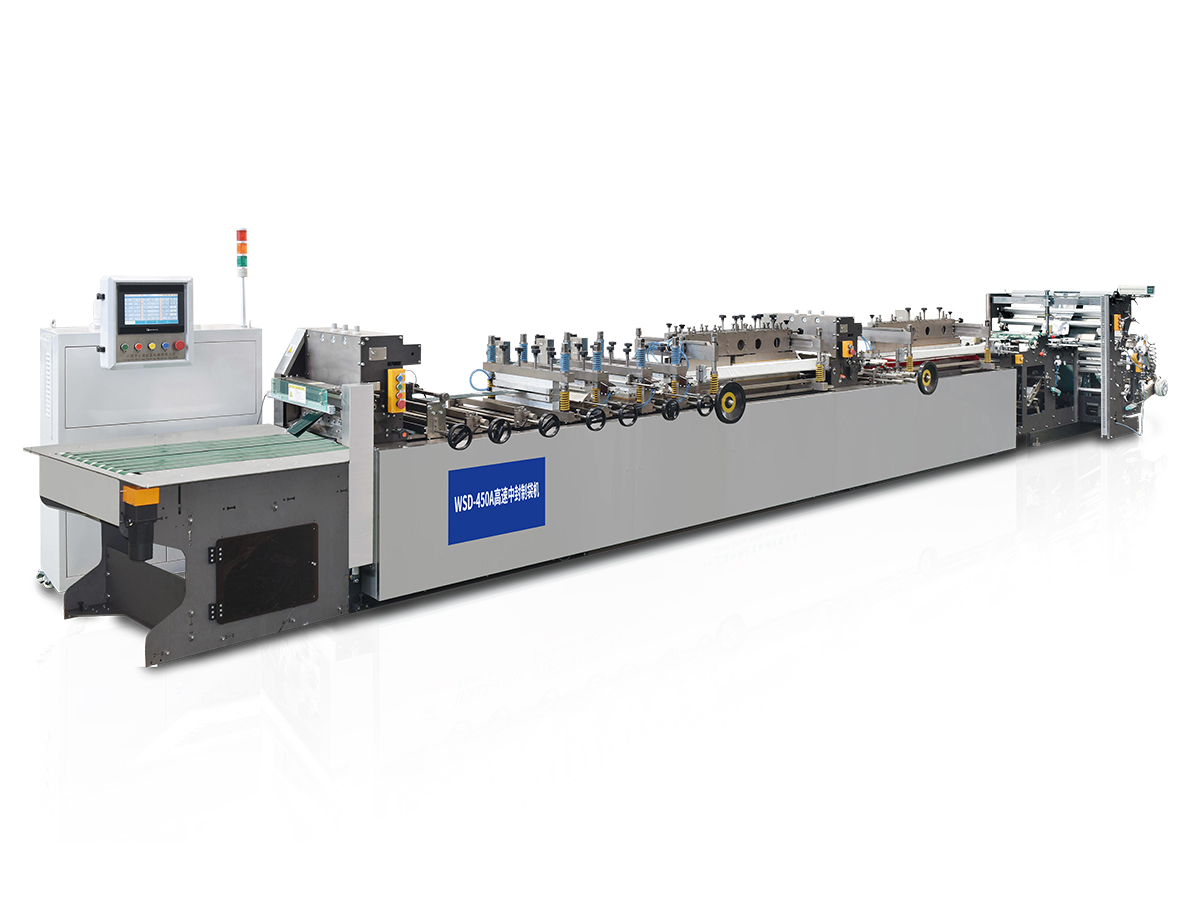
Maskiner för tillverkning av påsar bildar tresidiga förseglingspåsar, stående påsar, dragkedjepåsar och påsar. Växter som endast säljer rullfilm kan hoppa över detta steg helt. Anläggningar som producerar färdiga påsar bör matcha påsmaskinens förseglings- och skärkapacitet till slitsutmatningen så att ingen av enheterna blir en flaskhals.
| Maskin | Huvudfunktion | Vad ska verifieras |
|---|---|---|
| Rotogravyrtryck | Tillämpar dekorativ och informativ grafik | Färgstationer, cylinderstorlekar, torkkapacitet |
| Kappaing | Lägger till funktionella ytskikt | Kappaing weight control, head type, viscosity range |
| Laminering | Bindrar filmer för barriär och styrka | Limsystem, nyptryckskontroll, härdningstid |
| Slitsting and rewinding | Ger färdiga rullbredder | Kantkvalitet, spänningskontroll, skarvhantering |
| Påse making | Formar och förseglar färdiga påsar | Tätningstyp, skärnoggrannhet, hastighet efter påsstorlek |
Urvalet blir lättare när kriterierna rangordnas efter deras effekt på verklig produktion. Listan nedan går från de mest avgörande faktorerna till stödjande, och den fungerar bra som poängramverk när flera leverantörer är inblandade.
En praktisk poängmetod är att tilldela varje kriterium en vikt som återspeglar dina prioriteringar och sedan betygsätta varje leverantör från en till fem baserat på dina egna provresultat. Leverantörer som inte kommer att köra din film på sin utrustning innan köp bör få ett lägre konfidensvärde, eftersom risken för sena överraskningar faller på din anläggning.
Filmen bestämmer ofta mer av processinställningarna än vad de flesta köpare förväntar sig. Maskinens kapacitet bör verifieras på det exakta underlaget, inklusive tjocklek, ytbehandling och eventuella tryckta eller belagda skikt som redan applicerats innan maskinen ser banan.
| Typ av film | Att hantera utmaning | Övervägande av utrustning |
|---|---|---|
| BOPP | Bra dimensionsstabilitet, men bläckvidhäftningen beror på ytbehandling | Corona- eller flambehandling och bläckvidhäftningstestning |
| PET | Hög styvhet och stark värmebeständighet | Högre torktemperaturområde och fast spänningskontroll |
| CPP | Låg smältpunkt och tendens att skrynklas vid värme | Skonsam torkprofil och väldesignade kylrullar |
| PE | Mjuk och stretchig, känslig för spänningsförändringar | Lågspänningszoner och ställ in nyptrycket noggrant |
| Aluminiumfolielaminat | Nålhål och sköra kanter vid skärning | Exakta skärblad och kontrollerat nyptryck |
| PLA och komposterbar film | Värmekänslighet och dimensionsförändring | Lägre torkningstemperaturer och anpassad beläggningskemi |
| Papper-plast komposit | Fuktupptagning och ojämn tjocklek | Starkare spänningshantering och längre torkningszoner |
Biologiskt nedbrytbara och komposterbara filmer förtjänar särskild uppmärksamhet. De har ofta lägre värmetolerans och olika ytenergi, så bläck- och limprestanda kan ändras även när utskriftsinställningarna ser korrekta ut på papper. Begär provkörningar på den specifika filmkvaliteten och registrera resultaten innan du bestämmer dig för en maskinkonfiguration.
Varje slutmarknad ställer olika krav på linjen. Samma maskintyp kan konfigureras väldigt olika beroende på vad påsen måste skydda och hur den ska säljas.
Snackförpackningar kräver starka barriäregenskaper och hög tryckdensitet. Typiska konfigurationer använder en flerfärgad gravyrstation följt av lösningsmedelsfri laminering för att hålla kvarvarande lösningsmedel låg. Tätningsintegritet är en annan prioritet, eftersom produktens färskhet är beroende av att hålla syre och fukt ute under hela hållbarheten.
Provpaket och engångspåsar behöver fin grafik och frekventa designändringar. Kortare upplagor gör cylinderkostnaden svårare att motivera, så många anläggningar kombinerar flexibla tryckmetoder med en familj av återanvändbara mönster. Lamineringsstrukturer är vanligtvis lättare och linjen bör växla snabbt mellan förpackningsstorlekar.
Avdragbara påsar och medicinska förpackningar kräver noggrann kvalitetskontroll och spårbara batchregister. Utrustning bör stödja dokumenterade processinställningar, och lamineringsstrukturen måste valideras för tätningshållfasthet och fläkningsbeteende. Renrumskompatibilitet och dammkontroll runt skärningsstationen är ofta en del av specifikationen.
Gödselmedel, utsäde och jordbrukskemikaliepåsar möter grov hantering och utomhusexponering. Tyngre laminat och robust tätning betyder mer än fin grafik, så anläggningar i denna sektor tenderar att prioritera mekanisk styrka, pålitlig slitsnings- och tätningsutrustning som tål grova material.
Efterfrågan på komposterbara och återvinningsbara strukturer växer stadigt. Monomaterialdesigner förenklar återvinning men kan kräva olika lim eller värmeförseglingsskikt. Maskinkonfigurationen bör följa den valda strukturen snarare än att tvinga strukturen att passa en maskin som köptes tidigare.
Anläggningslayout är en av de mest underskattade delarna av projektplanering. En enda integrerad linje behöver utrymme för själva maskinerna, av- och tillbakarullning, förvaring av bläck och lim, ett avgassystem där det är tillämpligt och säker förarrörelse runt varje station.
| Konfiguration | Typisk golvyta | Typisk ledtid | Typisk besättning per skift |
|---|---|---|---|
| Kompakt halvautomatisk linje | 60 till 120 kvadratmeter | 3 till 5 månader | 3 till 4 personer |
| Integrerad linje i medelstor skala | 150 till 300 kvadratmeter | 5 till 8 månader | 5 till 7 personer |
| Stor genomgående linje | 350 till 600 kvadratmeter | 8 till 12 månader | 8 till 12 personer |
Ledtiden omfattar teknisk bekräftelse, tillverkning, fabrikstestning, leverans och installation. Anläggningar som försenar provtestning förlorar ofta veckor under driftsättning när filmrelaterade problem uppstår. Budgetera tidigt för kraftverk, tryckluft, kylt vatten där det används och kraftuppgraderingar, eftersom dessa objekt vanligtvis saknas i de första uppskattningarna.
Konsekvent underhåll skyddar utskriftskvaliteten och håller nere rester. Rutinerna nedan fungerar som utgångspunkt för de flesta linjer och bör förfinas efter de första tre månadernas drift, då verkliga slitagemönster blir synliga.
När en linje kommer att stå stilla i flera dagar, töm och rengör bläck- och limcirkulationssystem för att förhindra uttorkning och blockeringar. Täck över cylindrar och rullar för att hålla damm borta och förvara oanvända filmrullar i ett torrt utrymme med stabil temperatur. Luftfuktighetssvängningar kan orsaka att filmen krullas och teleskoperas i lagrade rullar, som sedan visar sig som slits eller påsbildande problem.
De flesta defekter går tillbaka till ett litet antal troliga orsaker. Att arbeta från symtomet mot orsaken förkortar felsökningen och förhindrar de upprepade justeringarna som tappar film under en löpning.
| Defekt | Trolig orsak | Första kontrollen |
|---|---|---|
| Färg glider över en rulle | Viskositetsförändring eller cylinderslitage | Bläckets viskositetslogg och cylinderskick |
| Laminering bubbles or tunneling | Lågt nyptryck eller förorenad filmyta | Nypinställningar och ytrenhet |
| Rynkor på värmekänslig film | Överdriven torktemperatur eller ojämn spänning | Ugnens temperaturprofil och spänningszoner |
| Svag tätningsstyrka | Kappaing weight too low or sealant contamination | Kappaing weight measurements and seal tests |
| Kantslitning efter slitsning | Matt blad eller spänningsspikar i banan | Bladets skick och spänningslogg |
| Blockering i lagrade rullar | Kvarstående lösningsmedel eller överdriven beläggningsvärme | Test av restlösningsmedel och lagringsförhållanden |
Håll en defektlogg som registrerar symptom, filmsats, maskininställningar och korrigerande åtgärder som vidtagits. Efter flera månader blir mönstren tydligare och stocken blir ett av de mest värdefulla verktygen för att förbättra avkastningen.
Använd checklistan nedan innan du skriver under något köpeavtal. Varje artikel skyddar anläggningen från en dyr överraskning efter installationen, när förändringar är som mest kostsamma.
En väl vald flexibel förpackningsmaskin handlar mindre om att hitta det snabbaste eller billigaste alternativet och mer om att matcha förmågan till det arbete som din anläggning kommer att göra varje dag. Börja med filmerna, påsformaten och kvalitetsmålen och testa sedan dessa krav mot verkliga prover. Jämför leverantörer enligt samma kriterier och låt dokumenterade testresultat väga tyngre än broschyrpåståenden. Växter som följer denna sekvens når vanligtvis stabil produktion tidigare och spenderar mindre tid på att fixa problem som kunde ha upptäckts innan köpet.
Rotogravyr använder graverade cylindrar och levererar generellt finare tonala detaljer och mycket konsekvent färg över långa serier. Flexografiskt tryck använder upphöjda plåtar, vilket ofta sänker kostnaderna för kortare upplagor och enklare mönster. Det bättre valet beror på bildens komplexitet, förväntad körlängd och hur ofta designen kommer att ändras.
Lösningsmedelsfri laminering är vanligtvis att föredra för livsmedelsförpackningar eftersom det minskar kvarvarande lösningsmedel och minskar utsläppen. Torr laminering förblir livskraftig när limsystemet är validerat för produkten, torkningsprocessen är väl kontrollerad och lokala bestämmelser uppfylls. Testa båda metoderna med din faktiska struktur innan du bestämmer dig.
Vissa linjer kan, men det beror på filmkvaliteten och på maskinens värme-, spännings- och torkningskontroller. Biologiskt nedbrytbara filmer behöver ofta lägre torkningstemperaturer och skonsammare spänningsprofiler. Be leverantören om provresultat på det specifika materialet snarare än på ett allmänt prov.
För en integrerad linje tar installation och driftsättning vanligtvis fyra till åtta veckor efter det att utrustningen anländer, beroende på utrustningens beredskap och antalet stationer. Fabriksacceptanstestning före leverans kan förkorta arbetet på plats avsevärt. Räkna med extra tid om nya elsystem eller avgassystem måste byggas.
Att köpa separat är vettigt när anläggningen redan har tryck- och lamineringskapacitet och behöver ett specifikt funktionsskikt. En komplett linje är effektivare när fabriken börjar från början eller vill ha ett enda integrerat styrsystem. Jämför totala hanteringskostnader och framtida expansionsplaner innan du bestämmer dig.
Operatörer behöver vanligtvis flera veckors övervakat arbete för att bemästra installation, limblandning, spänningsjustering och grundläggande felsökning. Underhållstekniker behöver djupare utbildning i drivsystem, sensorer och styrmjukvara. Begär en utbildningsplan i kontraktet med definierade timmar och bedömningssteg.

Kontakta oss
Rekommenderade produkter
Går ihop händer med Huitong
Anpassa din flexibla lösning för förpackningsutrustning
Fråga nu
Produkter
kontakta oss

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: 429 Xizhang Road, Gushan Town, Jiangyin City, Jiangsu-provinsen, Kina