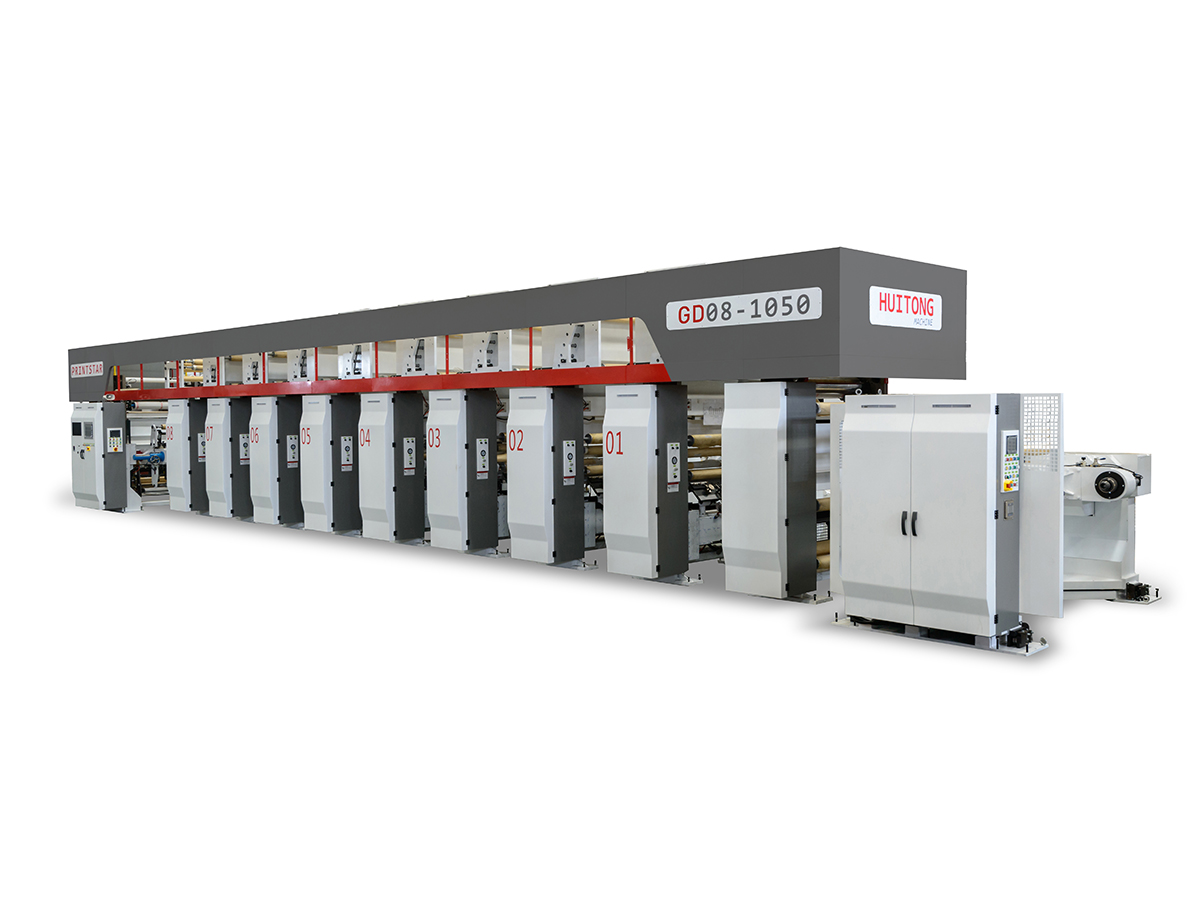
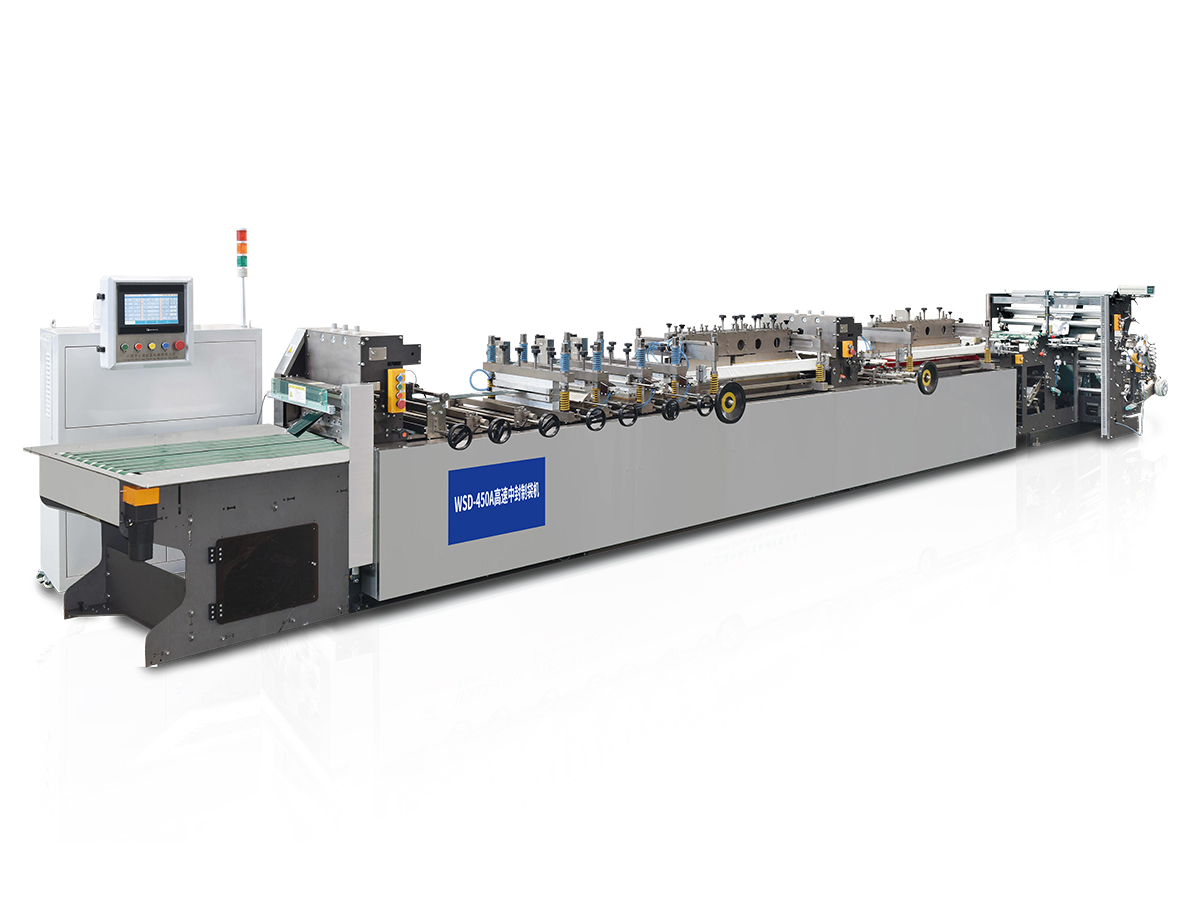
En snacksproducent som vi kommer att kalla fabrikschefen i det här exemplet köpte en tryckpress från en leverantör och en laminator från en annan, var och en utvald för ett bra pris och ett starkt specifikationsblad. Inom den första månaden tappade linjen en stor del av sin produktion. Den tryckta filmen anlände med lätt registreringsavdrift, lamineringsmaskinens banbredd matchade inte pressen, och spänningsinställningarna på varje maskin drog filmen i motsatta riktningar. Varje rulle som lämnade tryckstadiet behövde manuell korrigering innan den kunde limmas, och mycket av den slutade som skrot.
Lärdomen är vanlig inom förpackningsindustrin. En påse är resultatet av en kedja av processer och varje maskin sätter gränser för de maskiner som följer den. Alla som utvärderar flexibla förpackningsmaskiner bör titta på hela sekvensen av utrustning, inte bara priset på en enda enhet.
En flexibel förpackningslinje är bara så exakt som dess svagaste spänningszon, dess minst konsekventa utskriftsregistrering och dess sämsta tätning.
Flexibla förpackningsmaskiner avser den grupp av maskiner som omvandlar tunna, böjbara substrat till färdiga påsar, påsar och påsar. De vanligaste basfilmerna är BOPP, PET, polyeten, nylon och aluminiumfolie, ofta kombinerade i flerskiktsstrukturer för att balansera styrka, barriärskydd, värmeförseglingsbarhet och utseende. Dessa påsar serverar husdjursmat, kaffe, snacks, mejeriprodukter, läkemedel, personlig vård och hushållsartiklar.
Köpare delar vanligtvis upp utrustningen i två kategorier. Enstaka maskiner utför en operation, såsom utskrift eller skärning. En komplett produktionslinje länkar samman flera maskiner genom en gemensam webbbana, delad styrlogik och matchade spänningszoner. Enstaka maskiner passar anläggningar som redan äger kompatibel utrustning eller som vill uppgradera en flaskhals. En komplett linje passar nya fabriker och anläggningar som vill ha förutsägbar produktion från råfilm till färdig påse.
| Maskin | Huvudsyssla | Typiska filmer | Nyckelkvalitetskontroll |
|---|---|---|---|
| Rotogravyr tryckmaskin | Tillämpar grafik i flera färger | BOPP, PET, nylon | Registreringsnoggrannhet |
| Lamineringsmaskin | Fäster två eller flera filmlager | PET, PE, aluminiumfolie | Bindningsstyrka |
| Beläggningsmaskin | Lägger till barriär eller funktionella lager | PET, BOPP, papper | Beläggningsvikt jämnhet |
| Klyvmaskin | Skär breda rullar till smala rullar | Alla tryckta och laminerade filmer | Kant rakhet |
| Print inspektionsmaskin | Upptäcker tryck- och ytfel | Tryckta filmer | Defektdetekteringshastighet |
| Maskin för att tillverka väskor | Bildar påsar och förseglar kanter | Laminerade strukturer | Tätningsstyrka och sömintegritet |
En hel rad följer en logisk sekvens. Varje steg förbereder filmen för nästa, så ett fel vid ett tillfälle växer vanligtvis när nätet rör sig framåt. Diagrammet nedan visar det typiska flödet.
Rotogravyrtryck överför bläck från graverade cylindrar till filmytan. Den passar långa körningar och fina detaljer, och den kan nå linjehastigheter på ungefär 150 till 300 meter per minut på väl underhållna maskiner. Nyckelvariablerna är cylinderns kondition, bläckets viskositet, torktemperatur och registrering mellan färgerna. Växter som jämför en rotogravyr tryckmaskin ska fråga hur pressen hanterar filmsträckning och hur snabbt den ändrar färg under korta körningar. För en djupare titt på presstyper, se vår guide för att välja rätt gravyrpress för din anläggning.
Laminering binder tryckta filmer till andra lager, vanligtvis PET, polyeten eller aluminiumfolie, för att skapa den barriär och styrka en påse behöver. Lösningsmedelsbaserad torrlaminering är fortfarande vanligt, medan lösningsmedelsfria system vinner mark eftersom de sänker kvarvarande lösningsmedelsnivåer och minskar energianvändningen vid torkning. En pålitlig lamineringsmaskin bör hålla limvikten inom ett snävt område och hålla ett konsekvent nyptryck över hela banans bredd.
Beläggning lägger till ett funktionellt lager som blockerar syre-, fukt- eller aromförlust. Produkter som torrfoder, läkemedel och vissa mejeriprodukter behöver ofta detta extra skydd. Beläggningsvikt, torkprofil och ytbehandling bestämmer alla barriärprestanda, så beläggningsstationen bör anpassas till den laminatstruktur som följer den.
Breda produktionsrullar skärs till smalare rullar som passar väsktillverkningsutrustningen. Skärkvaliteten beror på bladets kondition, banspänningen och lindningens inriktning. Lösa kanter, teleskopiska rullar och ojämn spänning orsakar rynkor och tätningsfel senare, så skärning är en kvalitetskontrollpunkt, inte bara en skäroperation.
Inspektionskameror skannar filmen efter registreringsfel, färgskiftningar, fläckar, repor och nålhål. Tidig upptäckt förhindrar att defekt material når påstillverkningsstadiet, där ett fel kan slösa bort en färdig rulle. Många anläggningar ställer in inspektionströsklar baserat på kundtolerans och använder registrerade data för att spåra defekter tillbaka till specifika press- eller lamineringsinställningar.
Påsmaskinen omvandlar den färdiga rullen till stående påsar, tresidiga förseglingspåsar, center-förseglade påsar eller kilformat. Värmeförseglingstemperatur, uppehållstid och tryck måste överensstämma med filmens tätningsskikt. Sömstyrka och tätningskonsistens är de sista kontrollerna innan påsen fylls.
Etapperna är nära sammankopplade. Ett tryckfel kan se mindre ut på pressen men blir synligt som ett registreringsfel i påsstadiet. Av denna anledning begär många köpare en komplett linje från ett planeringsteam, med gemensamma specifikationer för banbredd, spänningszoner och styrsystem.
Att välja maskiner börjar med produkten och marknaden, inte katalogen. Fem faktorer formar de flesta beslut, och de bör definieras innan någon utrustning jämförs.
Hastighet är endast användbar när linjen kan hålla kvalitet vid den hastigheten. En långsammare lina med stabil spänning ger ofta fler säljbara påsar per skift än en snabbare lina som körs med frekventa stopp.
Support efter försäljning förtjänar också uppmärksamhet, särskilt för anläggningar som importerar utrustning. Köpare bör kontrollera tillgängligheten av reservdelar, fjärrfelsökning, operatörsutbildning och leverantörens svarstid för tekniska problem. En stabil reservdelslista och ett dokumenterat underhållsschema kan spara veckor av stillestånd under linjens livslängd.
De flesta problem på en flexibel förpackningslinje kan spåras till en liten uppsättning orsaker. Att förstå sambanden mellan symptom och källor hjälper chefer att undvika upprepade förluster.
Felregistrering uppstår när utskrivna bilder glider i förhållande till sin avsedda position. De vanliga orsakerna är ojämn filmsträckning, instabil spänning mellan tryckenheter och inkonsekvent cylindermontering. Att förbättra spänningskontrollen och kontrollera cylinderinriktningen vid varje start löser vanligtvis problemet.
Bubblor och svaga bindningar beror vanligtvis på föroreningar, felaktig limvikt eller otillräcklig härdning. Damm på filmen, ojämnt nyptryck och otillräcklig torktid är ofta orsaker. Regelbundna kontroller av limblandningsförhållanden och rullarnas renhet minskar dessa defekter avsevärt.
Läckande sömmar orsakas ofta av för låga tätningstemperaturer, för korta uppehållstider eller förorenade tätningsbackar. Kontaminering från produktrester eller filmglidmedel kan också förhindra en stark försegling. Att köra tätningshållfasthetstester i början av varje skift hjälper till att fånga upp problem tidigt.
Rynkor sprids över hela linjen när spänningszonerna inte är balanserade. En enda dåligt anpassad avrullare eller en sliten rulle kan störa banan flera meter nedströms. Konsekventa spänningsinställningar, dokumenterade för varje materialtyp, förhindrar denna kaskad av defekter.
Olika slutmarknader ställer olika krav på en linje. Samma sexstegssekvens gäller, men betoningen på barriärprestanda, utskriftskvalitet och tätning förändras med produkten.
I varje fall återspeglar linjedesignen filmstrukturen och den slutliga påsen. Anläggningar som producerar flera produktfamiljer väljer ofta modulär utrustning som kan växla mellan strukturer med begränsad stilleståndstid.
Budgetplaneringen bör omfatta mer än inköpspriset. Installation, utbildning, verktyg, reservdelar och kostnaden för spilld film under driftsättningen påverkar alla de verkliga ägandekostnaderna. En linje som kostar mindre i förväg kan kosta mer över fem år om den producerar mer skrot eller behöver ofta repareras.
| Kostnadsdrivare | Vad ska man utvärdera | Inverkan på budget |
|---|---|---|
| Maskin specification | Hastighet, bredd och automationsnivå | Hög |
| Installation och driftsättning | Grunder, verktyg och testkörningar | Medium |
| Förbrukningsmaterial | Bläck, lim, lösningsmedel och filmer | Hög |
| Underhåll och reservdelar | Serviceavtal och delledtider | Medium |
| Operatörsutbildning | Kunskaper om installation, byte och felsökning | Låg till medium |
En praktisk planeringsmetod är att först definiera målproduktmixen och sedan bygga linjen kring den mest krävande produkten. Detta undviker att betala för kapacitet som anläggningen aldrig kommer att använda samtidigt som man säkerställer att den svåraste strukturen fortfarande kan fungera tillförlitligt.
En flexibel produktionslinje för förpackningar är en sekvens av maskiner som omvandlar plast- eller foliefilmer till färdiga påsar. Det inkluderar vanligtvis utrustning för tryckning, laminering, beläggning, skärning, inspektion och påstillverkning kopplad till en gemensam banbana och kontrollsystem.
De flesta påsproduktionen börjar med en rotogravyrtryckmaskin, följt av en lamineringsmaskin och, vid behov, en bestrykningsmaskin. Den laminerade filmen skärs sedan i rullar, inspekteras för defekter och omvandlas till påsar av en påsmaskin.
En torrlamineringsmaskin använder lösningsmedelsbaserade lim som måste förångas i en torktunnel. En lösningsmedelsfri laminator använder lim utan lösningsmedel, vilket minskar kvarvarande lösningsmedel i den färdiga filmen och sänker energin som behövs för torkning.
Kostnaderna varierar kraftigt med maskinbredd, hastighet, automatisering och antalet ingående steg. Köpare bör jämföra totala ägandekostnader, inklusive installation, utbildning, förbrukningsvaror och reservdelar, snarare än att bara förlita sig på utrustningspriset.
Ja. Maskiner kan justeras för specifika filmstrukturer, banbredder, spänningsområden och tätningsprofiler. Tillverkare begär vanligtvis provfilmer och målpåsespecifikationer under planeringsstadiet för att bekräfta konfigurationen före produktion.
Köpare bör leta efter installationsstöd, operatörsutbildning, fjärrfelsökning, en tydlig reservdelslista och definierade svarstider. Dokumentation på köparens språk och ett underhållsschema är också viktigt för långsiktig tillförlitlighet.
En flexibel förpackningslinje är ett uppkopplat system. Utskrift, laminering, beläggning, skärning, inspektion och påse gör varje form till kvaliteten i nästa steg, så de bästa resultaten kommer från att planera hela processen tillsammans. Börja med filmstrukturen, utdatamål och påsformat, välj sedan maskiner som delar kompatibla specifikationer och support.
Anläggningar som planerar en ny anläggning eller uppgraderar en befintlig kan se hela utbudet av flexibla förpackningsmaskiner alternativ och jämför konfigurationer som matchar deras produktmix. Oavsett om behovet är en enda uppgradering eller en komplett flexibel förpackningsproduktionslinje, är en tydlig specifikation den bästa utgångspunkten för ett korrekt förslag.
Kontakta oss
Rekommenderade produkter
Går ihop händer med Huitong
Anpassa din flexibla lösning för förpackningsutrustning
Fråga nu
Produkter
kontakta oss

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: 429 Xizhang Road, Gushan Town, Jiangyin City, Jiangsu-provinsen, Kina