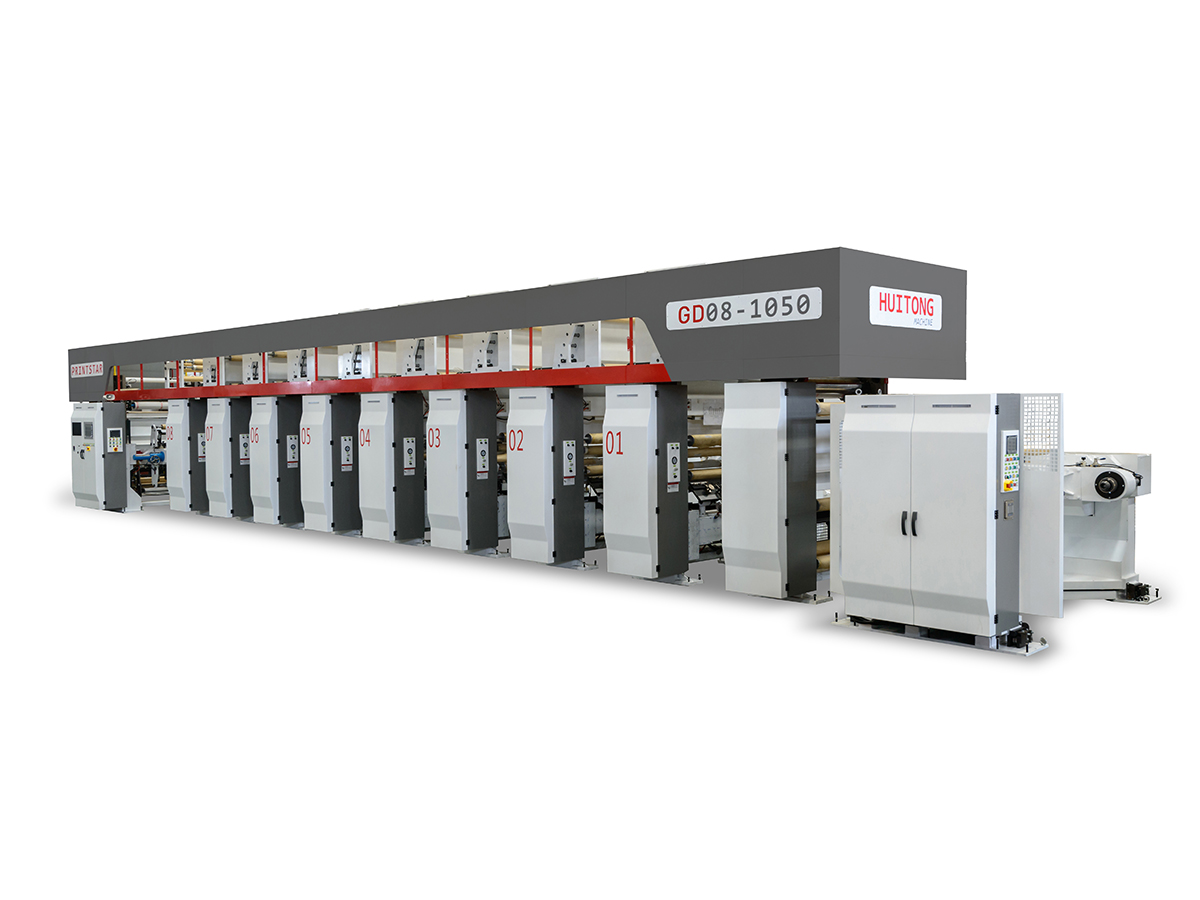
Förpackningsindustrin har genomgått en betydande förändring med tillkomsten av avancerad lamineringsteknik. Bland dessa innovationer är lösningsmedelsfri lamineringsmaskin står som en central lösning för tillverkare som söker effektivitet, hållbarhet och överlägsen produktkvalitet. Till skillnad från traditionella lamineringsmetoder som är beroende av kemiska lösningsmedel, använder lösningsmedelsfria system självhäftande material som binder substrat genom mekaniskt och termiskt tryck, vilket eliminerar utsläpp av flyktiga organiska föreningar och minskar miljöpåverkan.
Lösningsmedelsfri laminering har blivit det föredragna valet för flexibla förpackningsapplikationer, från livsmedelsförpackningar till farmaceutiska omslag. Tekniken gör det möjligt för tillverkare att uppnå konsekvent bindningsstyrka, exakt kontroll av beläggningsvikt och förlängd hållbarhet utan de risker som är förknippade med lösningsmedelsbaserade processer. Att förstå hur dessa maskiner fungerar och deras distinkta fördelar jämfört med konventionella metoder är avgörande för förpackningspersonal som gör investeringar i utrustning.
En lösningsmedelsfri lamineringsmaskin är en specialiserad förpackningsutrustning utformad för att binda samman två eller flera substrat utan att använda kemiska lösningsmedel. Systemet applicerar reaktiva polyuretanlim eller andra lösningsmedelsfria bindemedel som härdar genom kontrollerad applicering av värme och tryck. Dessa maskiner är konstruerade för att hantera olika filmmaterial, inklusive polyeten, polypropen, polyester, aluminiumfolie och kraftpapperskombinationer som vanligtvis används i flexibla förpackningsapplikationer.
Den grundläggande arkitekturen för en lösningsmedelsfri laminator inkluderar flera kritiska komponenter som fungerar i samordning:
Integrationen av dessa komponenter skapar ett sömlöst produktionsflöde där material rör sig genom maskinen med kontrollerade hastigheter medan limapplicering, limning och härdning sker samtidigt.
Driftsprocessen för en lösningsmedelsfri lamineringsmaskin följer en systematisk sekvens som säkerställer optimal vidhäftning och produktkvalitet. Att förstå varje steg ger insikt i varför dessa system ger överlägsna resultat jämfört med traditionella lamineringsmetoder.
Processen börjar med substratmaterial som laddas på avrullningsstationer. Dessa material, som vanligtvis levereras i stora rullar, träs försiktigt genom maskinens väg. Spänningskontrollsystem bibehåller konsekvent dragkraft på båda substraten för att förhindra slack, skrynkling eller felinriktning. Precisionssensorer övervakar materialposition och upptäcker eventuella avvikelser som kan äventyra lamineringskvaliteten. Hastighetsregulatorer säkerställer att allt material rör sig genom maskinen med synkroniserade hastigheter, vilket är avgörande för korrekt limtäckning och bindningsbildning.
När material väl kommer in i lamineringszonen, avger limappliceringssystemet kontrollerade mängder lösningsmedelsfria bindemedel. Moderna system använder flera applikationstekniker:
Limflödet är kritiskt och måste kalibreras noggrant. För lite lim resulterar i otillräcklig vidhäftning och potentiell delaminering under användning, medan överskott av lim skapar avfall, ökar produktionskostnaderna och kan äventyra laminatets flexibilitet eller barriäregenskaper. Avancerade mätsystem bibehåller konsekvent beläggningsvikt inom snäva toleranser, vanligtvis från 3 till 8 gram per kvadratmeter beroende på applikationskrav.
När det limbelagda substratet möter det andra materialskiktet, applicerar lamineringsvalsar eller en nypzon kontrollerat mekaniskt tryck. Detta tryck har flera funktioner: det tvingar materialen till intim kontakt, eliminerar luftfickor som kan skapa svaga punkter, fördelar lim jämnt över bindningsgränssnittet och initierar den kemiska tvärbindningsprocessen för det reaktiva limmet. Trycket varierar typiskt från 50 till 150 bar beroende på substratmaterial och önskad bindningsstyrka.
Värme är avgörande för lösningsmedelsfri laminering för att uppnå full bindningsstyrka. Maskinen har värmeenheter placerade efter den första nypzonen. Dessa kan inkludera:
Den termiska profilen bestämmer härdningshastigheten och slutliga bindningsegenskaper. Temperaturen varierar typiskt från 60 till 120 grader Celsius, bibehållen under tillräcklig uppehållstid för att tillåta polyuretanet eller annat reaktivt lim att helt tvärbinda. Denna kontrollerade härdningsprocess är skonsammare mot värmekänsliga substrat jämfört med smältlaminering, vilket minskar risken för filmkrympning, skevhet eller förvrängning.
Efter härdning passerar det laminerade materialet genom kylzoner där temperaturen gradvis minskar. Denna kontrollerade kylning förhindrar termisk stress som kan orsaka krullning eller delaminering. När materialet når omgivningstemperatur och limmet har härdat helt, lindas det färdiga laminatet på upprullningsstationer. Vissa system inkluderar automatiska kanttrimningsfunktioner för att ta bort avfallsmaterial och säkerställa exakta rullbredder. Kvalitetskontrollmätningar av slutproduktspecifikationer kan utföras innan material samlas in för transport.
Marknaden för lösningsmedelsfri lamineringsutrustning erbjuder flera konfigurationer utformade för olika produktionskrav och materialkombinationer. Att förstå dessa variationer hjälper tillverkarna att välja det mest lämpliga systemet för deras specifika verksamhet.
Duplexsystem binder samman två substratlager, vilket gör dem idealiska för grundläggande flexibla förpackningsapplikationer. Dessa maskiner är vanligtvis kompakta och kostnadseffektiva, lämpliga för tillverkare som tillverkar enskiktslaminerade strukturer. Enkelheten hos duplexsystem gör dem till utmärkta ingångspunkter för företag som går över från lösningsmedelsbaserad till lösningsmedelsfri lamineringsteknik. Bearbetningshastigheter varierar vanligtvis från 50 till 200 meter per minut, beroende på substratmaterial och krav på limsystem.
A triplex lösningsmedelsfri lamineringsmaskin binder tre substratskikt samtidigt, vilket möjliggör skapandet av mer komplexa barriärstrukturer. Denna konfiguration är särskilt värdefull för applikationer som kräver förbättrat skydd mot syre, fukt eller ljustransmission. Triplexsystem kan bearbeta kombinationer som film-lim-folie eller film-adhesiv-papper, vilket ger flerskiktsstrukturer i en enda passage. Förmågan att skapa sofistikerade laminatkompositioner gör triplexsystem populära i livsmedelsförpackningar, farmaceutiska applikationer och industriella användningar där barriärprestanda är avgörande.
A höghastighetslösningsmedelsfri laminator är konstruerad för maximal produktivitet, vanligtvis kapabel att bearbeta material i hastigheter som överstiger 250 meter per minut. Dessa system är designade för storskaliga tillverkare som kräver produktionsvolymer som motiverar investeringen i premiumutrustning. Höghastighetsmaskiner innehåller avancerad uppvärmningsteknik, precisionslimmatningssystem och förbättrade kylzoner för att bibehålla produktkvaliteten vid höga bearbetningshastigheter. Styrsystemen i höghastighetsutrustning är särskilt sofistikerade, med realtidsövervakning och automatiska justeringsmöjligheter för att kompensera för variationer i materialegenskaper eller miljöförhållanden.
Kombisystem kombinerar flera lamineringsfunktioner inom en enda maskinplattform. Dessa mångsidiga enheter kan växla mellan duplex-, triplex- eller till och med quad-lamineringskonfigurationer, vilket gör att tillverkare kan bearbeta olika produktspecifikationer utan utrustningsändringar. Kombilaminatorer erbjuder betydande flexibilitet för kontraktstillverkare eller företag som producerar olika produktportföljer. Även om den initiala investeringen är högre än dedikerade system, resulterar mångsidigheten ofta i bättre övergripande utrustningsutnyttjande och snabbare växling mellan olika lamineringskrav.
Framväxten av lösningsmedelsfri lamineringsteknik har skapat tydliga fördelar jämfört med traditionella metoder. Att förstå dessa fördelar klargör varför många tillverkare går över till lösningsmedelsfria system.
Lösningsmedelsfri laminering eliminerar helt utsläpp av flyktiga organiska föreningar, vilket skapar en säkrare arbetsmiljö för anläggningspersonalen. Traditionell lösningsmedelsbaserad laminering kräver komplexa ventilationssystem, utrustning för återvinning av lösningsmedel och protokoll för hantering av farligt material. Lösningsmedelsfria system eliminerar dessa säkerhetsproblem, minskar bördan för regelefterlevnad och bidrar till förbättrad luftkvalitet inom tillverkningsanläggningar. Miljöregleringar i många regioner gynnar eller kräver nu lösningsmedelsfria tekniker, vilket gör dem till det föredragna valet för tillverkare som söker anpassning till regelverket och hållbarhetsuppgifter.
Lösningsmedelsfri laminering ger överlägsen bindningsstyrka och konsistens jämfört med torrlamineringsmetoder. De reaktiva lim som används i lösningsmedelsfria system skapar permanenta kemiska bindningar som motstår delaminering även under utmanande lagringsförhållanden, temperaturfluktuationer eller fuktexponering. De resulterande laminaten uppvisar utmärkt flexibilitet, punkteringsbeständighet och tätningshållfasthet som är avgörande för krävande förpackningsapplikationer. Kvalitetskontrollmätningar visar att lösningsmedelsfria laminat bibehåller strukturell integritet under långa hållbarhetsperioder, vilket ger tillverkarna förtroende för produktens tillförlitlighet.
Lösningsmedelsfria system fungerar utan lösningsmedelsrelaterad stilleståndstid. Traditionella lamineringsmetoder kräver produktionspauser för underhåll av lösningsmedelssystem, service av återvinningsutrustning eller ändringar av limsystem. Lösningsmedelsfri utrustning arbetar mer kontinuerligt, vilket resulterar i högre effektiv produktionskapacitet. Den förenklade materialhanteringen och frånvaron av lagring av farliga kemikalier minskar också operationell komplexitet och säkerhetshanteringskostnader.
Även om initiala utrustningskostnader för lösningsmedelsfria laminatorer kan vara högre än vissa traditionella alternativ, gynnar den totala ägandekostnaden vanligtvis lösningsmedelsfria system. Eliminering av dyr utrustning för återvinning av lösningsmedel, minskade kostnader för avfallshantering, minimerade kostnader för miljöefterlevnad och förbättrad produktionseffektivitet ger tillsammans attraktiv avkastning på investeringen. Många tillverkare får tillbaka utrustningskostnaderna inom tre till fem år genom driftsbesparingar.
Torr laminering använder vattenbaserade lim applicerade före lamineringsprocessen, medan lösningsmedelsfri laminering applicerar reaktiva lim under lamineringsoperationen. Lösningsmedelsfria system erbjuder snabbare härdningstider, bättre kontroll över limbeläggningens vikt, överlägsen bindningsstyrka och förbättrad konsistens. Torr laminering kräver ytterligare förbehandlingssteg och längre härdningsperioder, medan lösningsmedelsfria system integrerar limapplicering och limning i en enda effektiv operation.
| Teknik Typ | Miljöpåverkan | Bondstyrka | Bearbetningshastighet | Utrustningskostnad |
|---|---|---|---|---|
| Lösningsmedelsfri | Utmärkt | Mycket hög | Hög | Premium |
| Torr laminering | Bra | Måttlig | Måttlig | Måttlig |
| Lösningsmedelsbaserad | Stackars | Hög | Måttlig | Måttlig |
| Hot Melt | Bra | Måttlig | Mycket hög | Måttlig |
Exakt kontroll av limbeläggningsvikten representerar en av de mest kritiska driftsparametrarna vid lösningsmedelsfri laminering. Mängden lim som appliceras påverkar direkt bindningsstyrka, produktionskostnad, produktprestanda och substratkompatibilitet. Moderna lösningsmedelsfria lamineringsmaskiner innehåller sofistikerade system för att säkerställa konsekvent beläggningsvikt över materialets bredd och under hela produktionskörningarna.
Vikten av limbeläggningen mäts vanligtvis i gram per kvadratmeter och korrelerar direkt med laminatkvaliteten. Otillräcklig beläggning skapar svaga bindningar som är benägna att delamineras, medan överskott av lim slösar bort material och ökar kostnaderna utan att förbättra prestandan. Det optimala intervallet för de flesta applikationer ligger mellan 3 och 8 gram per kvadratmeter, även om specifika krav varierar beroende på substratmaterial och slutanvändningsförhållanden. För livsmedelsförpackningsapplikationer som kräver förlängd hållbarhet, kan strängare kontroll inom snävare intervall vara nödvändig.
Moderna lösningsmedelsfria laminatorer använder flera avancerade teknologier för att kontrollera limapplicering:
Avancerade kontrollsystem övervakar kontinuerligt den faktiska limtäckningen och justerar automatiskt appliceringsmängder för att kompensera för variationer. Sensorer upptäcker materialbreddsändringar, hastighetsfluktuationer eller klisterviskositetsvariationer, vilket utlöser realtidsjusteringar för att bibehålla konstant beläggningsvikt. Dataloggningssystem registrerar alla processparametrar genom hela produktionen, ger kvalitetsdokumentation och möjliggör spårbarhet. Denna kontrollnivå säkerställer konsistens från batch-till-batch och minskar slöseri från produkter som inte har specifikationen.
Förbättrad beläggningsviktskontroll minskar direkt limspill. Även små minskningar av beläggningsvikten över stora produktionsvolymer genererar betydande materialbesparingar. En 10 % minskning av limförbrukningen innebär en proportionell kostnadsminskning utan att kompromissa med laminatkvaliteten när korrekta kontrollsystem implementeras. Investeringen i precisionsmätningsteknik ger vanligtvis utdelning genom minskad limförbrukning inom månader efter installation av utrustning.
Lösningsmedelsfri lamineringsteknik har blivit avgörande för modern flexibel förpackningstillverkning, vilket möjliggör produktion av sofistikerade barriärstrukturer som skyddar produktkvaliteten och förlänger hållbarheten. Mångsidigheten hos dessa system stöder olika tillämpningar inom flera branscher.
Livsmedelsindustrin representerar det största applikationssegmentet för lösningsmedelsfria lamineringsmaskiner. Flerskiktslaminat skapade genom lösningsmedelsfri bindning ger de barriäregenskaper som är nödvändiga för att skydda livsmedelsprodukter mot fukt-, syre-, ljus- och aromtransmission. Kaffeförpackningar, mellanmålsinpackningar, flytande matpåsar och aseptiska förpackningar drar alla nytta av den överlägsna prestandan hos lösningsmedelsfria laminat. Elimineringen av rester av lösningsmedel säkerställer överensstämmelse med stränga bestämmelser om kontakt med livsmedel och eliminerar farhågor om lösningsmedelsmigrering till förpackade produkter.
Läkemedelstillverkare förlitar sig starkt på lösningsmedelsfria laminerade strukturer för blisterförpackningar, påsförpackningar och flerskiktsbarriärfilmer. Den lösningsmedelsfria karaktären hos dessa laminat eliminerar föroreningsrisker och säkerställer överensstämmelse med farmaceutiska regulatoriska krav. Den överlägsna bindningsstyrkan och dimensionsstabiliteten hos lösningsmedelsfria laminat stödjer precisionskraven för tablett- och kapselförpackningar, där även mindre filmförvrängningar kan påverka tätningsintegriteten.
Utöver konsumentförpackningar tjänar lösningsmedelsfria laminat industriella applikationer inklusive skyddsfilmer, tejp, värmeisoleringsmaterial och elektriska isoleringslaminat. Dimensionsstabiliteten och värmebeständighetsegenskaperna hos lösningsmedelsfria bindningar gör dem lämpliga för utmanande applikationer där traditionella lim kan misslyckas. Högtemperaturapplikationer drar nytta av den överlägsna termiska stabiliteten hos polyuretan och andra reaktiva limsystem som används i lösningsmedelsfri laminering.
Kosmetiska förpackningar använder lösningsmedelsfria laminat för flexibla rör, dospåsar och kompositstrukturer. Den omärkliga överföringen av limrester till kosmetiska produkter, i kombination med den estetiska kvaliteten hos rena lösningsmedelsfria laminat, gör dessa system idealiska för premiumproduktförpackningar. Flexibiliteten och hållbarheten hos lösningsmedelsfria laminat stödjer de utökade hanterings- och hållbarhetskraven för kosmetiska produkter.
Utrustningsinvesteringar utgör ett betydande kapitalbeslut för förpackningstillverkare. För att förstå prissättningsdynamiken hos lösningsmedelsfria lamineringsmaskiner och beräkna avkastningen på investeringen måste man ta hänsyn till flera faktorer utöver den ursprungliga inköpskostnaden.
Priset för lösningsmedelsfri laminator varierar avsevärt baserat på flera parametrar:
Utöver inköp av utrustning bör tillverkare utvärdera löpande driftskostnader inklusive utgifter för limmaterial, energiförbrukning, underhållskrav och reservdelars tillgänglighet. Moderna lösningsmedelsfria system uppvisar vanligtvis lägre totala driftskostnader än traditionell lösningsmedelsbaserad utrustning trots högre initiala investeringar. Frånvaron av system för återvinning av lösningsmedel, minskade kostnader för hantering av risker och minimerade miljökostnader bidrar till en gynnsam långsiktig ekonomi.
Effektiv ROI-beräkning bör inkludera flera värdeströmmar: ökad produktionskapacitet, minskat avfall genom förbättrad effektivitet, eliminerade lösningsmedelsrelaterade kostnader, minskade kostnader för miljöefterlevnad och potentiell premiumprissättning för produkter skapade med lösningsmedelsfri teknologi. Många tillverkare uppnår återbetalning av utrustning inom tre till sju år, med avsevärt förlängd livslängd som förlänger värdeleveransen långt bortom återbetalningsperioden. Utrustning förblir vanligtvis produktiv i 10-15 år med korrekt underhåll, vilket ger ett betydande kumulativt värde.
Lösningsmedelsfria lamineringsmaskiner rymmer olika kombinationer av substratmaterial, vilket gör det möjligt för tillverkare att konstruera laminat optimerade för specifika applikationskrav. Att förstå materialkompatibilitet säkerställer framgångsrik laminering och optimal slutproduktprestanda.
Polyeten- och polypropenfilmer representerar de vanligaste laminerade materialen på grund av deras kostnadseffektivitet och tillgänglighet. Polyesterfilmer ger förbättrade barriäregenskaper och hållbarhet för krävande applikationer. Lågdensitetspolyeten fungerar bra för flexibilitetskritiska tillämpningar, medan högdensitetspolyeten erbjuder överlägsen styvhet. Alla konventionella filmmaterial binder sig effektivt med lösningsmedelsfria limsystem när ytberedning och processparametrar är optimerade.
Aluminiumfolie ger överlägsna syre- och fuktbarriärer som är nödvändiga för produkter med lång hållbarhet. Lösningsmedelsfria lim binder pålitligt till folieytor och skapar laminat som motstår delaminering även under utmanande lagringsförhållanden. Kombinationen av film och folie genom lösningsmedelsfri laminering skapar flerskiktsstrukturer med exceptionell barriärprestanda. Folietjockleken varierar vanligtvis från 6 till 20 mikrometer, med val av tjocklek beroende på barriärkrav och kostnadsöverväganden.
Kraftpapper och specialpapper representerar viktiga substrat för hållbara förpackningsapplikationer. Lösningsmedelsfri laminering binder pappersmaterial effektivt och skapar laminat som kombinerar pappersintegritet med filmskyddsegenskaper. Dessa kombinationer stödjer fuktspärr och strukturell förstärkning i kompositförpackningsstrukturer. Papperssubstrat kräver i allmänhet något andra processparametrar än plastfilmer på grund av deras porositet och fuktkänslighet.
Avancerade material inklusive metalliserade filmer, orienterade filmer och belagda substrat kan lamineras med lösningsmedelsfri teknologi när processförhållandena är noggrant kontrollerade. Tyg och non-woven material integreras i laminatstrukturer för specialiserade applikationer inklusive industriella textilier och kompositer. Mångsidigheten hos lösningsmedelsfri lamineringsteknik stödjer innovation i materialkombinationer.
Korrekt drift och underhåll av lösningsmedelsfria lamineringsmaskiner säkerställer jämn produktkvalitet, förlängd utrustningslivslängd och optimal avkastning på investeringen. Att förstå viktiga tekniska specifikationer och underhållskrav är viktigt för anläggningspersonal som ansvarar för utrustningshantering.
Standardlösningsmedelsfri lamineringsutrustning fungerar vanligtvis inom dessa parametrar:
Regelbundet underhåll förhindrar försämring av utrustningen och förlänger livslängden. Dagligt underhåll inkluderar inspektion av nypvalsar för kontaminering eller ansamling, verifiering av spänningskontrollsystem, kontroll av limtillförselnivåer och övervakning av temperaturavläsningar. Veckovisa procedurer inkluderar rengöring av appliceringshuvuden för att förhindra limblockeringar, verifiering av tryckmätarens noggrannhet och inspektion av kylsystemets prestanda. Månatligt underhåll omfattar komplett inspektion av utrustningen, mätning av nypvalsspel, verifiering av kontrollsystemets noggrannhet och dokumentation av alla driftsparametrar.
Omfattande förebyggande underhållsprogram minskar oväntade stillestånd och förlänger utrustningens livslängd. Program inkluderar vanligtvis schemalagda utbyten av slitdelar inklusive nypvalsar, appliceringshuvudelement, tätningar och värmeelement. Lagersmörjning, tätningsinspektion och byte av slitna packningar förhindrar vätskeläckage och kontaminering. Årliga professionella serviceinspektioner identifierar potentiella problem innan de utvecklas till utrustningsfel.
Effektiv felsökning löser vanliga utmaningar snabbt och minimerar produktionsavbrott. Kallbindningspunkter indikerar otillräckligt tryck eller temperatur och kräver justering av processparametrar. Överdriven användning av lim tyder på felkalibrering av mätsystemet eller problem med limmets viskositet. Delaminering efter härdning kan indikera otillräcklig limbeläggning, otillräckligt tryck under limning eller otillräcklig härdningstemperatur. Skrynkling av underlaget beror vanligtvis på felaktig spänningskontroll och kräver justering av av- och återspolningsstationens inställningar. Utrustningstillverkare tillhandahåller detaljerade felsökningsguider som stöder effektiv problemlösning.
Den lösningsmedelsfria lamineringsindustrin fortsätter att utvecklas med tekniska framsteg som tar itu med effektivitet, hållbarhet och produktkvalitet. Att förstå nya trender hjälper tillverkare att fatta välgrundade beslut om utrustningsinvesteringar i linje med framtida marknadsriktningar.
Moderna lösningsmedelsfria laminatorer införlivar i allt högre grad Industry 4.0-teknologier inklusive insamling av produktionsdata i realtid, algoritmer för förutsägande underhåll och fjärrövervakningsmöjligheter. Internetansluten utrustning gör det möjligt för tillverkare att spåra prestandamått, förutsäga underhållskrav och optimera produktionsparametrar från centraliserade kontrollcenter. Algoritmer för artificiell intelligens analyserar historiska data för att föreslå processförbättringar och identifiera ineffektivitet.
Utveckling av avancerade reaktiva limsystem fortsätter att förbättra laminatets prestanda samtidigt som miljöpåverkan minskar. Biobaserade polyuretanlim som härrör från förnybara resurser erbjuder hållbarhetsfördelar utan att kompromissa med bindningsstyrka eller härdningsegenskaper. Vattenbaserade reaktiva system representerar en annan framväxande kategori som erbjuder ytterligare miljöfördelar. Dessa liminnovationer driver på fortsatta förbättringar av lösningsmedelsfri lamineringsteknologi.
Miljöregleringar fortsätter att driva industrins övergång mot lösningsmedelsfria tekniker. Nya bestämmelser som begränsar utsläpp av flyktiga organiska föreningar och användning av lösningsmedel påskyndar införandet av lösningsmedelsfria lamineringssystem. Tillverkare ser i allt högre grad lösningsmedelsfri utrustning som strategisk investering för att stödja miljöefterlevnad och hållbarhetsmål. Regleringar om utökat producentansvar i vissa regioner skapar incitament för produkter skapade med lösningsmedelsfri teknik.
Utrustningstillverkare förbättrar kontinuerligt bearbetningshastigheten och effektiviteten. Den senaste tidens utveckling inom värmeteknik, förbättrade kylsystem och optimerad limdosering möjliggör högre produktivitet från individuella utrustningsenheter. Dessa effektivitetsförbättringar stöder tillverkare att uppnå högre genomströmning utan proportionella ökningar av investeringar i kapitalutrustning.
Lösningsmedelsfri laminering använder reaktiva lim applicerade under lamineringsprocessen som binder substrat genom kemisk tvärbindning initierad av värme och tryck. Inga flyktiga organiska föreningar frigörs. Lösningsmedelsbaserad laminering applicerar lim som innehåller organiska lösningsmedel som avdunstar under härdningen och släpper ut dessa föreningar i miljön. Lösningsmedelsfria system erbjuder överlägsen miljösäkerhet, bättre bindningsstyrka och eliminerar lösningsmedelsrelaterad driftkomplexitet.
De flesta lösningsmedelsfria lamineringsapplikationer arbetar inom intervallet 3 till 8 gram per kvadratmeter beläggningsvikt. Specifika krav varierar beroende på substratmaterial, önskad bindningsstyrka och slutanvändningsförhållanden. Livsmedelsförpackningsapplikationer använder ofta beläggningsvikter i den lägre delen av detta intervall, medan krävande industriella applikationer kan kräva vikter i den högre delen. Exakta mätsystem säkerställer konsekvent applicering inom specificerade toleranser.
Härdningstiden beror på det specifika limsystem som används, processtemperatur och substratmaterial. De flesta lösningsmedelsfria limsystem uppnår initial härdning inom några minuter efter laminering, vilket möjliggör omedelbar materialinsamling. Full härdningsutveckling till maximal bindningsstyrka kräver vanligtvis 24 till 72 timmar vid omgivningstemperatur, även om förhöjda temperaturer under bearbetningen påskyndar denna tidslinje. Tillverkare tillåter vanligtvis vila över natten innan de utsätter laminat för krävande slutanvändningsförhållanden.
Lösningsmedelsfri teknologi rymmer alla konventionella flexibla förpackningsmaterial inklusive polyeten, polypropen, polyesterfilmer, aluminiumfolie, kraftpapper och kombinationer därav. Mer specialiserade material inklusive metalliserade filmer, orienterade filmer och non-woven material kan lamineras med optimerade processparametrar. Mångsidigheten hos lösningsmedelsfria limsystem stödjer innovation i materialkombinationer.
Moderna maskiner använder sofistikerade mätsystem inklusive extruderingshuvuden med precisionsskruvkontroll, pumpbaserad leverans med flödesövervakning och appliceringshuvuden för slitsformar som fördelar lim jämnt över substratets bredd. Sensorer övervakar kontinuerligt appliceringshastigheter och justerar automatiskt för variationer i materialbredd, bearbetningshastighet eller vidhäftningsegenskaper. Denna slutna-loop-kontroll säkerställer att beläggningsvikten förblir inom specificerade toleranser under hela produktionskörningarna.
Lösningsmedelsfria system eliminerar helt och hållet utsläpp av flyktiga organiska föreningar, vilket skapar säkrare arbetsplatsförhållanden och minskar påverkan på luftkvaliteten. De eliminerar behovet av dyr utrustning för återvinning av lösningsmedel, minskar kraven på hantering av farligt material och förenklar regelefterlevnad. Dessa miljöfördelar bidrar till förbättrade företags hållbarhetsprofiler och stödjer uppnåendet av miljöcertifieringsmålen.
Lösningsmedelsfria system kräver i allmänhet mindre underhåll än lösningsmedelsbaserad utrustning på grund av frånvaron av lösningsmedelshanteringssystem och återvinningsutrustning. Regelbundet underhåll inkluderar nypvalsinspektion, verifiering av limtillförsel och temperaturövervakning. Program för förebyggande underhåll inkluderar vanligtvis årlig professionell service och periodiskt utbyte av slitagekomponenter. Den totala underhållsbördan är lägre än traditionell teknik, vilket minskar driftskomplexiteten.
Återbetalningstiderna för utrustning sträcker sig vanligtvis från tre till sju år beroende på produktionsvolym, produktmix och nuvarande verksamhetsbaslinje. Besparingskällor inkluderar eliminerade lösningsmedelsrelaterade kostnader, minskat avfall genom förbättrad effektivitet, minimerade kostnader för miljöefterlevnad och förbättringar av produktionskapaciteten. Många tillverkare uppnår mätbara kostnadsminskningar under det första driftsåret, med kumulativa besparingar som växer avsevärt under utrustningens livslängd.
Ja, i synnerhet kombi- och lösningsmedelsfria laminatorer för flera ändamål utformade med konfigurationsflexibilitet. Dessa system kan justera mellan duplex, triplex eller specialiserade lamineringslägen för att passa olika produktspecifikationer. Limsystem kan bytas relativt snabbt, och den mesta moderna utrustningen inkluderar snabba installationsprocedurer som stödjer effektiv växling mellan produkter. Denna flexibilitet gör lösningsmedelsfria system lämpliga för kontraktstillverkare och företag med olika produktportföljer.
Bearbetningstemperaturen måste optimeras för varje kombination av substratmaterial för att säkerställa effektiv limhärdning samtidigt som substratnedbrytning förhindras. Värmekänsliga filmer kräver lägre temperaturprofiler med längre uppehållstider, medan mer robusta material tål högre temperaturer vilket möjliggör snabbare härdning. Moderna styrsystem tillåter detaljerade temperaturprofiler anpassade för specifika materialkombinationer, förhindrar termiska skador samtidigt som man uppnår fullständig tvärbindning av lim.
Kontakta oss
Rekommenderade produkter
Går ihop händer med Huitong
Anpassa din flexibla lösning för förpackningsutrustning
Fråga nu
Produkter
kontakta oss

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: 429 Xizhang Road, Gushan Town, Jiangyin City, Jiangsu-provinsen, Kina